

 English
 русский
 Français
 Español
 عربى
Assurance qualité pour les producteurs de cartons pliants : un guide pratique pour les usines
Sep 21, 2026
Content
- 1 Ce que couvre réellement l'assurance qualité dans une usine de cartons pliants
- 2 Contrôle des matières entrantes : là où commencent la plupart des défauts
- 3 L'étage de transformation : découpe, rainage et enregistrement
- 4 Collage, pliage et tests qui prédisent les défaillances sur le terrain
- 5 Échantillonnage, AQL et contrôle statistique des processus
- 6 Documentation, traçabilité et préparation aux audits
- 7 Travailler avec un fournisseur dont le système qualité commence en amont
- 8 Une courte liste de contrôle avant d'approuver un fournisseur de cartons
La qualité des cartons pliants est rarement décidée lors du contrôle final. Cela se décide bien plus tôt : dans la planche qui arrive à la porte de l'usine, dans la tolérance qu'une presse à découper peut tenir en vitesse, dans la profondeur d'une ligne de pliage et dans la viscosité de la colle dans le pot. Lorsqu'un propriétaire de marque ouvre une palette et découvre des rabats qui s'ouvrent ou des panneaux qui s'impriment de manière erronée, la cause première est presque toujours un petit écart qui a déclenché plusieurs processus en amont.
Ce guide est destiné aux responsables de production, aux ingénieurs qualité et aux acheteurs d'emballages qui ont besoin d'une définition pratique de l'assurance qualité pour les producteurs de boîtes pliantes : que mesurer, où le mesurer et comment le documenter afin qu'un bon cycle devienne reproductible au lieu d'être chanceux.
À Technologie d'emballage du Zhejiang Wenchen , nous fabriquons des cartons et des boîtes depuis 2004 dans deux usines du Zhejiang et du Jiangxi, et la leçon de plus de deux décennies de conversion est simple : la qualité est un système, pas un contrôle final.
Ce que couvre réellement l'assurance qualité dans une usine de cartons pliants
De nombreuses équipes réduisent l’assurance qualité pour réussir ou échouer en fin de compte. Dans l'atelier de transformation, cette approche cache les variables qui créent réellement des rebuts. Un système d'assurance qualité fonctionnel comporte quatre niveaux : le contrôle des matières entrantes, le contrôle en cours de processus à chaque étape de conversion, la vérification des produits finis par rapport à une spécification écrite et une piste de documentation qui rend la traçabilité possible.
Chaque couche répond à une question différente. Le contrôle entrant demande si le substrat correspond à ce que prétend la spécification. Le contrôle en cours demande si la machine a conservé son réglage. La vérification des produits finis demande si le carton survivra au hall d'emballage du client et au voyage qui le suit. La documentation vous demande si vous pouvez prouver tout cela six mois plus tard, lorsqu'une réclamation arrive sur votre bureau.
| Scène | Ce qui est vérifié | Mode de défaillance typique |
|---|---|---|
| Tableau entrant | Grammage, épaisseur, humidité, surface et imprimabilité | Carton ondulé ou gondolé, délaminage, surface d'impression faible |
| Impression et prépresse | Couleur par rapport à une norme approuvée, enregistrement, adhérence de l'encre | Aplats marbrés, suçons, dérive de couleur entre les lots |
| Découpe | Position de coupe, entailles et liens, profondeur et largeur du pli | Plis déchirés, mauvais décapage, flans qui coincent la colleuse |
| Pliage et collage | Modèle et volume de colle, résistance des coutures, équerrage du carton | Coutures latérales ouvertes, cartons de travers, bourrages d'alimentation dans l'emballage |
| Finition et palettisation | Précision du comptage, compression des paquets, protection contre l'humidité | Coins de palettes écrasés, cartons humides, expéditions courtes |
Contrôle des matières entrantes : là où commencent la plupart des défauts
Demandez à un transformateur expérimenté d’où proviennent les défauts et la réponse pointe généralement vers l’arrière et non vers l’avant. Une planche qui arrive légèrement en dehors des spécifications de l'étrier modifie les performances du pli tout au long de la course. Les cartons présentant une humidité inégale, souvent le résultat d'un voyage long et non protégé, se courberont, se fissureront le long de la rainure ou s'imprimeront avec une surface marbrée.
Les contrôles pratiques pour les producteurs de cartons pliants comprennent :
- Vérification du grammage par rapport aux spécifications d'achat, à l'aide d'une balance calibrée.
- Lectures au pied à coulisse en plusieurs points de la feuille, pas seulement au milieu.
- Teneur en humidité, maintenue dans une bande étroite afin que le carton reste dimensionnellement stable lors de la presse.
- Évaluation de la surface : douceur, intégrité du revêtement et absence de rayures visibles ou d'épissures de fraisage.
- Essais d'imprimabilité pour chaque nouveau lot ou fournisseur, notamment avant une commande saisonnière importante.
Les encres, revêtements et adhésifs méritent la même discipline. Les lots d'adhésifs dont la viscosité varie modifient le temps ouvert et la résistance à l'état vert, et cette variation finit par apparaître sous forme de joints éclatés sur la ligne de montage d'un client. Pour les cartons destinés à entrer en contact avec des aliments, chaque produit chimique entrant nécessite également une déclaration de conformité documentée et un échantillon de rétention.
L'étage de transformation : découpe, rainage et enregistrement
La découpe fixe la géométrie du carton, c'est pourquoi la discipline de tolérance est ici la plus importante. Trois domaines méritent l’attention.
Matrices de découpe, compteurs et entretien de routine
Une matrice qui a découpé deux millions de pièces n’est plus l’outil qu’elle était au premier jour. Le caoutchouc d'éjection, la hauteur de la règle et l'état du compteur dérivent tous à l'usage. L'inspection programmée des matrices, combinée à une première approbation documentée après chaque changement d'outillage, empêche le glissement lent des bavures, des coupes incomplètes et des bords irréguliers qui provoquent plus tard des erreurs d'alimentation dans l'équipement de montage automatique d'un client.
La profondeur du pli n'est pas un détail cosmétique
Un pli correct se plie proprement à grande vitesse et conserve sa forme sans fissurer le revêtement. Les cartons sous-pliés se gonflent et refusent de rester carrés ; Les cartons trop froissés se fissurent, en particulier sur les qualités couchées ou lorsqu'ils sont pliés dans le sens du grain. Faire correspondre la hauteur de la règle de rainage et la largeur de la matrice à l'épaisseur du carton, puis revérifier après chaque changement de bobine ou de palette, reste le contrôle qualité le moins cher disponible pour tout transformateur.
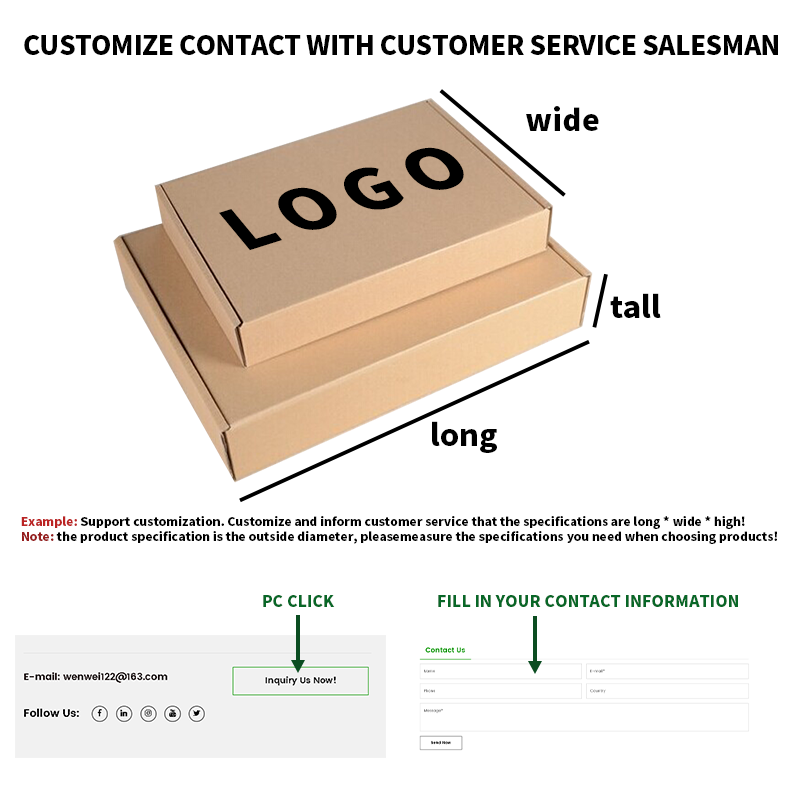 Cartons d'expédition pliants en carton Ces boîtes d'expédition pliantes en carton, également connues sous le nom de boîtes d'avion, présentent un design pliable innovant et sont largement utilisées dans la logistique du commerce électronique, les emballages cadeaux... Voir le produit →
Fenêtres d’inscription et de tolérance
L'enregistrement de l'impression à la découpe est la spécification qui fait le plus souvent l'objet de discussions entre l'acheteur et le fournisseur. Il doit donc toujours être écrit sous forme de numéro plutôt que décrit comme une bonne qualité.
| Caractéristique | Tolérance de travail | Pourquoi c'est important |
|---|---|---|
| Enregistrement impression-découpe | ±0,5mm | Maintient la marque centrée après le pliage |
| Longueur et largeur du blanc | ±0,5mm | Les commandes s'adaptent à l'intérieur de la ligne d'emballage |
| Position de la languette de colle | ±1,0 mm | Empêche le chevauchement des coutures et les joints éclatés |
| Position du pli | ±0,3 mm | Détermine l'équerrage une fois érigé |
| Humidité du panneau lors de la conversion | 6% à 8% | Réduit les boucles, les fissures et les déformations |
Collage, pliage et tests qui prédisent les défaillances sur le terrain
Une fois le flan formé, la qualité devient une question de liaison et de géométrie. Trois mesures permettent de détecter la plupart des problèmes avant qu'une palette ne quitte le bâtiment.
- Résistance des coutures : une couture correctement collée déchire les fibres du panneau lorsqu'elles sont séparées plutôt que de les peler proprement.
- Squareness : mesurez les diagonales. Un carton de travers est un bourrage imminent sur une formeuse à grande vitesse.
- Performances de compression : sur les cartons ondulés et plus lourds, les valeurs d'écrasement ou d'éclatement des bords prédisent le comportement d'une pile dans l'entrepôt.
Le langage des spécifications est tout aussi important. Les notes, les profils de flûte et les codes de boîte standard donnent à l'acheteur et au fournisseur un vocabulaire commun, et ils appartiennent au bon de commande plutôt qu'à un accord verbal. Les lecteurs qui souhaitent acquérir des connaissances techniques peuvent commencer par notre aperçu de normes sur les boîtes en carton ondulé expliquées , qui couvre les méthodes de test derrière ces chiffres.
Échantillonnage, AQL et contrôle statistique des processus
Aucune usine de transformation n’inspecte chaque carton, et aucun acheteur sensé ne s’y attend. Au lieu de cela, l'assurance qualité pour les producteurs de boîtes pliantes repose sur des plans d'échantillonnage convenus, généralement dérivés d'un tableau NQA et appliqués à des classes de défauts définies. Une coupe qui atteint la zone d’impression est essentielle ; une légère dérive de couleur dans une tolérance convenue est mineure. Décider lequel est ce qui, par écrit, évite la plupart des litiges bien avant qu'ils ne surviennent.
Au-delà de l’échantillonnage, les usines matures suivent la capacité du processus. Le traçage de la profondeur du rainage, du poids de la colle ou du décalage d'enregistrement sur une carte de contrôle indique si un processus est stable ou dérive, et signale un changement d'outillage avant que des milliers de flans ne soient gaspillés. Une habitude qui mérite d'être copiée : conservez un échantillon doré scellé du cycle d'approbation et utilisez-le comme référence physique à chaque réimpression.
Documentation, traçabilité et préparation aux audits
La certification n’est pas un système de qualité en soi, mais c’est le raccourci utilisé par la plupart des acheteurs. La norme ISO 9001 exige des procédures documentées et des actions correctives en boucle fermée. La certification de la chaîne de traçabilité soutient les allégations concernant l'approvisionnement en fibres. Les règles relatives au contact alimentaire exigent des déclarations matérielles et une sensibilisation à la migration pour tout ce qui touche une boulangerie, une collation ou un repas à emporter.
Un système de traçabilité pratique relie quatre points de données : le lot de cartons entrant, la machine et l'équipe qui ont exécuté le travail, les résultats de l'inspection à chaque étape et l'ID du paquet ou de la palette expédiée. Avec cette chaîne en place, un seul échantillon conservé peut répondre à une réclamation client en quelques minutes plutôt qu'en quelques jours.
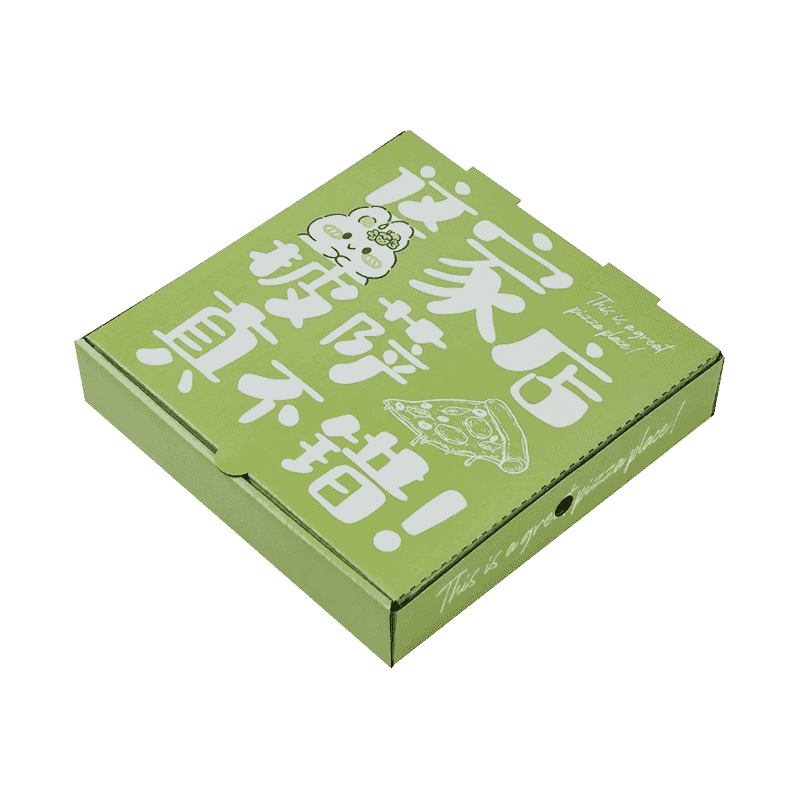 Boîte à emporter de pizza en carton ondulé, logo personnalisé Une boîte à pizza doit faire plus que simplement contenir une pizza : elle doit la garder au chaud, éviter qu'elle ne soit détrempée par la vapeur et survivre au trajet du four à la porte sans s'effondrer... Voir le produit →
Travailler avec un fournisseur dont le système qualité commence en amont
L'intégration verticale ne produit pas automatiquement de meilleurs cartons, mais elle supprime une variable : la cohérence du fabricant de cartons est sous le contrôle de votre fournisseur plutôt qu'à l'extérieur. Zhejiang Wenchen Packaging Technology produit du carton et le transforme en interne, ce qui nous permet d'inspecter le substrat à la source, de maintenir les tolérances à chaque étape de conversion et de retracer un carton fini jusqu'au lot de carton d'où il provient.
Nos deux usines, à Jiaxing, Zhejiang et Zhangshu, Jiangxi, couvrent une superficie combinée de 61 111 mètres carrés, avec une capacité annuelle de cartons de 150 millions de mètres carrés et une production mensuelle de cartons d'environ 80 millions d'unités. Les deux sites sont situés à proximité des principales autoroutes et l'usine de Jiaxing se trouve à environ deux kilomètres de la sortie de l'autoroute G15, ce qui permet de garantir des délais de livraison prévisibles pour les clients disposant de stocks réduits.
Pour les acheteurs qui préfèrent voir un système plutôt que d’en lire davantage, nous acceptons les visites d’usine et fournissons des échantillons, des lignes de découpe et des spécifications écrites avant tout engagement.
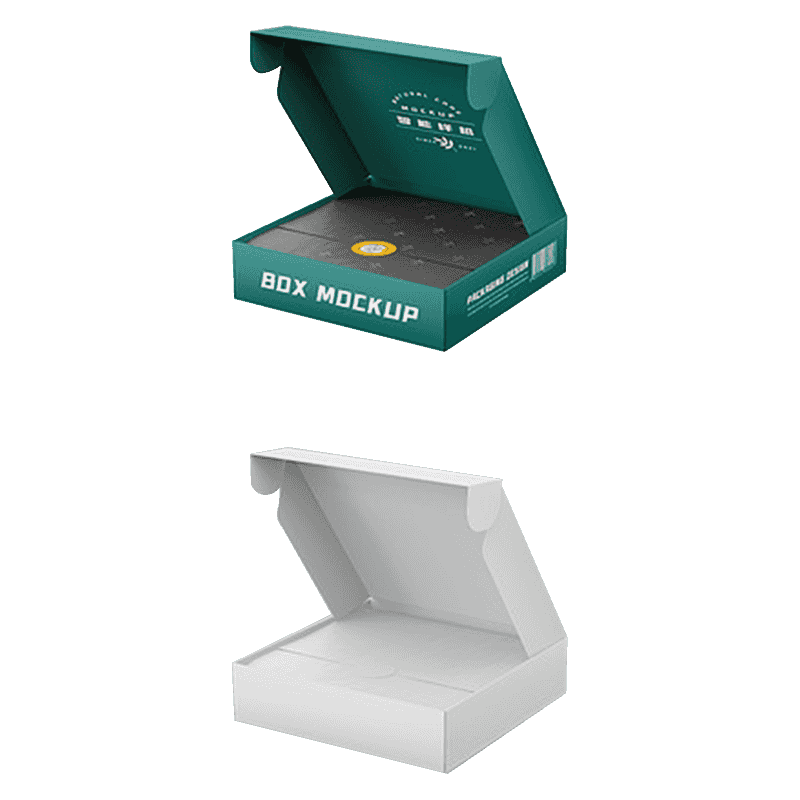 Boîtes postales en carton ondulé personnalisées Pour les marques qui considèrent la boîte comme faisant partie de l'expérience produit, la couleur de l'emballage et la qualité d'impression sont aussi importantes que le contenu. Les boîtes postales en carton ondulé personnalisées sont ... Voir le produit →
Une courte liste de contrôle avant d'approuver un fournisseur de cartons
- Existe-t-il une spécification écrite avec des tolérances mesurables pour le carton, l'impression, le pli et la colle ?
- Le fournisseur conserve-t-il des dossiers d’approbation initiale et des journaux de maintenance des outils ?
- Quels défauts sont classés comme critiques, majeurs et mineurs, et quel plan d'échantillonnage s'applique à chacun ?
- Une palette expédiée peut-elle être retracée jusqu'au lot de cartons et à la machine qui l'a produite ?
- Les échantillons conservés sont-ils conservés et pendant combien de temps ?
- Comment les réclamations et les actions correctives sont-elles clôturées et examinées avec le client ?
L'assurance qualité pour les producteurs de boîtes pliantes est en fin de compte une discipline de petites mesures répétables prises aux bons moments : carton entrant, impression, découpe, collage et emballage final. Aucune de ces étapes n'est glamour, mais ensemble, elles décident si un carton s'ouvre en douceur sur un rayon de vente au détail, survit à un réseau de colis ou échoue devant la personne qui l'a acheté.
Si vous spécifiez un programme de cartons pliants ou ondulés et souhaitez un partenaire qui mettra par écrit les tolérances, les méthodes de test et la traçabilité dès le premier devis, notre équipe est prête à examiner vos exigences, à partager des échantillons et à vous guider tout au long du processus de production en personne.
Produits connexes


- Contactez-Nous
- Phone:+ 86-138 1869 0662
- TÉL:+ 86-573 8570 0965
- Email:[email protected]
[email protected] - Adresse:N° 269, Route de Jinsui, Ville de Xincang, Ville de Jiaxing, Province du Zhejiang, Chine
- Entrer en Contact

